Матлайн Северо-Запад (ООО «МПМ»)
Санкт-Петербург, ул. Автогенная, д. 6, офис 307, 3-й этаж
пн–пт 9:00–18:00
Оплата: наличные, карта, безнал; частным покупателям — Яндекс Сплит
Технология экструзионной сварки PEHD, отличия от литых и сборных колодцев, типы и нормативы
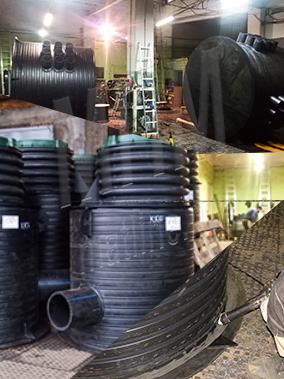


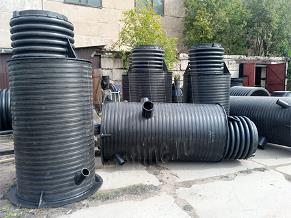
Цельносварной (монолитный) полимерный колодец — колодец, у которого шахта, дно, горловина и патрубки соединены экструзионной сваркой в одно изделие из полиэтилена PEHD, без резиновых манжет, клея и саморезов. МПМ делает такие колодцы диаметром от 315 до 2200 мм на оборудовании Leister в Санкт-Петербурге.
Сварка выполняется по ГОСТ 16310-80 на оборудовании Leister: патрубки, дно и горловина сплавляются с корпусом без клея и уплотнителей, поэтому колодец герметичен до IP68 на весь срок службы.
Дно мы привариваем к шахте, а не крепим саморезами, которые со временем гниют и выпадают из шахты.
Экструзионная сварка — неразъёмное соединение термопластов: в зону шва подаётся расплавленный присадочный пруток из того же PEHD, а свариваемые поверхности одновременно разогревают горячим воздухом. После остывания шов — продолжение самого изделия из того же материала.
Мы варим с обеих сторон — снаружи и изнутри, что исключает непровары. Каждый патрубок приваривается по чертежу заказчика. Этим цельносварной колодец отличается от клеевых, механических и фланцевых соединений, которые становятся слабым местом под давлением грунта и грунтовых вод.
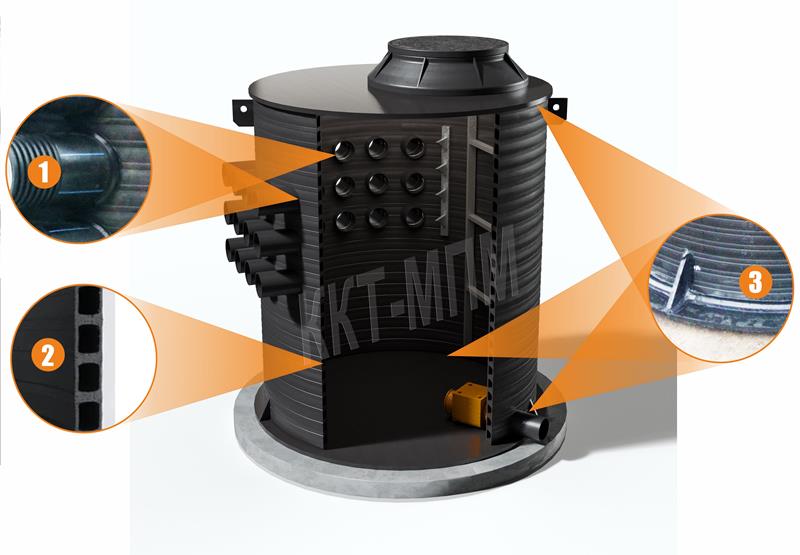 1 — патрубки приварены с двух сторон; 2 — двустенный корпус из PEHD; 3 — дно и верх приварены снаружи и изнутри
Самое уязвимое место пластикового колодца — соединение шахты с дном. У части производителей дно крепят к шахте саморезами: металл в грунте ржавеет, саморезы выпадают, дно отходит, и колодец начинает пропускать воду. У колодцев МПМ дно приварено к шахте экструзионной сваркой снаружи и изнутри и составляет с ней одно целое.
| Параметр | Цельносварные МПМ | Литые (ротоформование) | Сборные (секционные) |
|---|---|---|---|
| Материал | PEHD (HDPE) | обычно LDPE | PE или PP |
| Соединения | сварка, без стыков | патрубки на манжетах: LDPE и HDPE сварить затруднительно — скорее слипание | секции на резиновых уплотнителях |
| Герметичность | до IP68 | зависит от манжет | зависит от уплотнителей |
| Патрубки | любые по ТЗ | по типовым местам | по типовым элементам |
| Наличие | изготовление по ТЗ, 5–15 дней | со склада | со склада, сборка на объекте |
Литые колодцы КС МПМ тоже поставляет — отдельной серией для кабельных сетей; к цельносварным они не относятся.
| Документ | Содержание |
|---|---|
| ГОСТ 32972-2014 | Колодцы полимерные канализационные. Технические условия |
| ГОСТ 16310-80 | Соединения сварные из полиэтилена, полипропилена и винипласта. Основные типы, конструктивные элементы и размеры |
| ГОСТ 16971-71 | Швы сварных соединений из винипласта и полиэтилена. Методы контроля качества |
| ГОСТ Р 56155-2014 | Сварка термопластов. Экструзионная сварка труб, деталей трубопроводов и листов |
| СП 32.13330.2018 | Канализация. Наружные сети и сооружения — требования к колодцам |
| СП 31.13330.2021 | Водоснабжение. Наружные сети и сооружения — требования к колодцам |
| РМД 40-20-2016 Санкт-Петербург | Региональный документ по устройству сетей водоснабжения и водоотведения Санкт-Петербурга |
| ТУ 4859-001-67426748-2010 | Технические условия МПМ на цельносварные полимерные колодцы |
Колодцы МПМ изготавливаются по ТУ 4859-001-67426748-2010; сварные соединения — по ГОСТ 16310-80, контроль качества швов — по ГОСТ 16971-71. Канализационные колодцы соответствуют ГОСТ 32972-2014. Система менеджмента качества — ISO 9001.
 Сертификат ISO 9001
 Сертификат соответствия

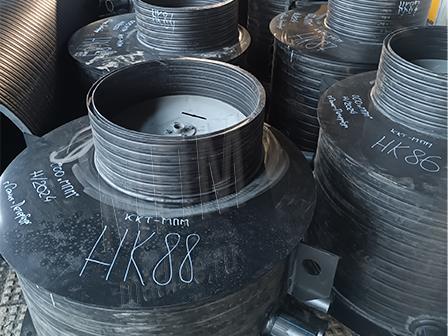
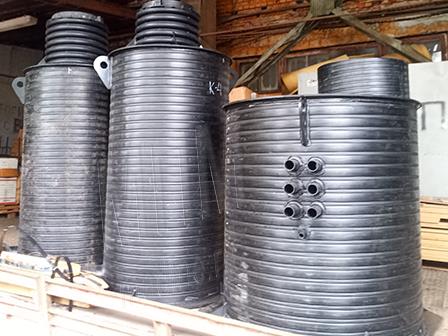
Изготавливаем по чертежам, опросным листам, эскизам или ТЗ, поставка по всей России и ЕАЭС. Отправьте задание на sale@matline.ru — расчёт в течение рабочего дня.
Для расчёта укажите:
Срок изготовления 5–15 рабочих дней. Доставка по всей России и ЕАЭС или самовывоз со склада в Санкт-Петербурге. Цены с НДС 22%. +7 (812) 679-49-20 | 8 (800) 300-49-22 | project@matline.ru.
Цельносварной (монолитный) полимерный колодец — колодец, у которого шахта, дно, горловина и патрубки соединены экструзионной сваркой в одно изделие из полиэтилена PEHD, без резиновых манжет, клея и саморезов. МПМ делает такие колодцы диаметром от 315 до 2200 мм на оборудовании Leister в Санкт-Петербурге. Монолитный и цельносварной колодец — одно и то же.
Литые колодцы делают ротоформованием, обычно из полиэтилена низкой плотности (LDPE). Приварить к нему патрубок из HDPE полноценно затруднительно: получается скорее слипание, чем сварка, поэтому вводы в литых колодцах делают на манжетах. У цельносварного колодца МПМ все детали из одного материала — PEHD — и сварены между собой.
Сборный колодец собирают из секций на резиновых уплотнителях на объекте; уплотнители стареют. Цельносварной приходит готовым, все соединения сделаны на заводе, патрубки — в любом количестве и под любыми углами по проекту.
У колодцев МПМ дно приваривается к шахте экструзионной сваркой снаружи и изнутри. Встречаются колодцы, где дно крепят саморезами: со временем они ржавеют и выпадают из шахты, и колодец теряет герметичность.
315 мм — это минимальная труба для колодцев. Такие колодцы чаще всего заказывают как простые бытовые дренажные; диаметр до 2200 мм — для канализации, водопровода, кабельных и тепловых сетей.
ГОСТ 32972-2014 «Колодцы полимерные канализационные», ГОСТ 16310-80 — типы и размеры сварных соединений из полиэтилена, ГОСТ 16971-71 — контроль качества сварных швов, ГОСТ Р 56155-2014 — экструзионная сварка термопластов, СП 32.13330.2018 и СП 31.13330.2021 — требования к колодцам на сетях, ТУ 4859-001-67426748-2010.
Анкерным креплением юбки колодца к ж/б плите основания или камерой в нижней части, которую заливают бетоном после установки. Для полимерных колодцев расчёт на всплытие обязателен (СП 32.13330.2018, п. 6.3.9), массу пригруза считают по уровню грунтовых вод и диаметру колодца.
Стандартные конструкции — 5–15 рабочих дней, доставка по всей России и ЕАЭС. Цены с НДС 22%.